钢铁轧制河北·中国 · 2025
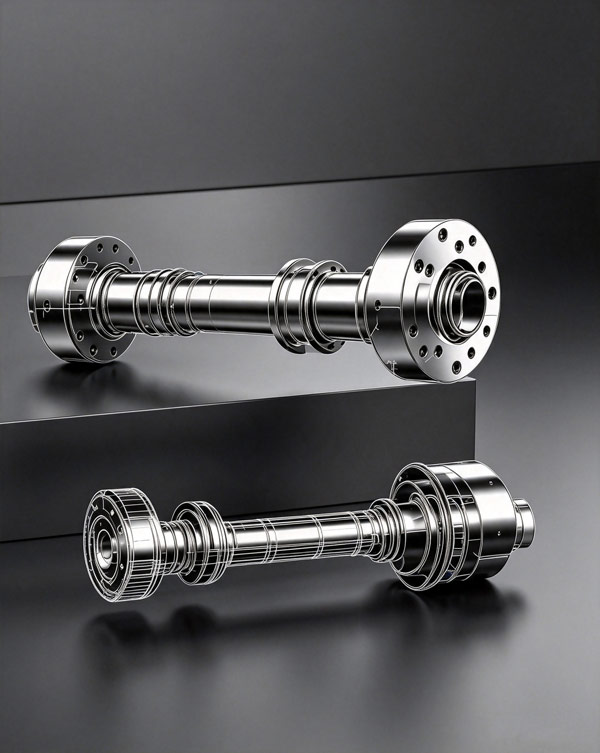
1780mm 热轧生产线传动轴整体升级
河北某大型钢铁集团
为 1780mm 热轧线精轧机组整体更换老化万向传动轴,在 72 小时年修窗口内完成制造、动平衡与装车。
配套设备1780mm 热轧线精轧机组
供货产品SWC580 ×8、VF800 ×4
数量12 套
停机窗口72 小时
动平衡等级ISO 1940 G6.3
年份2025
客户背景
该轧线 2008 年投产,精轧机组传动轴老化严重,花键磨损导致间隙和振动持续增大,平均每月两次因传动故障非计划停机。厂方决定借年度检修窗口,一次性更换精轧十二套传动轴。
面临挑战
- 产线只能在计划 72 小时年修窗口内停机,装车后没有试运转余量
- 新轴必须与旧基础、旧联轴节完全互换,不能改动任何安装尺寸
- 高速工况要求整体动平衡达到 ISO 1940 G6.3,部分规格按 G2.5 交付
解决方案
- 对拆下的旧轴进行三维扫描,获取真实磨损后的安装尺寸
- 合金钢锻造新轴,整体叉(SWC580)与轧机型(VF800)端部按扫描数据加工
- 每根轴整体动平衡至 G6.3,随机附带平衡报告
- 检修窗口期间派工程师驻场指导找正与螺栓紧固
实施成果
十二套传动轴全部在 72 小时窗口内完成安装找正(制造周期还预留了 5 天余量)。精轧机组振动值下降约 40%,投用后 6 个月未再发生任何传动轴原因的非计划停机。
安装工期72h 窗口内完成
振动改善下降约 40%
非计划停机6 个月 0 次
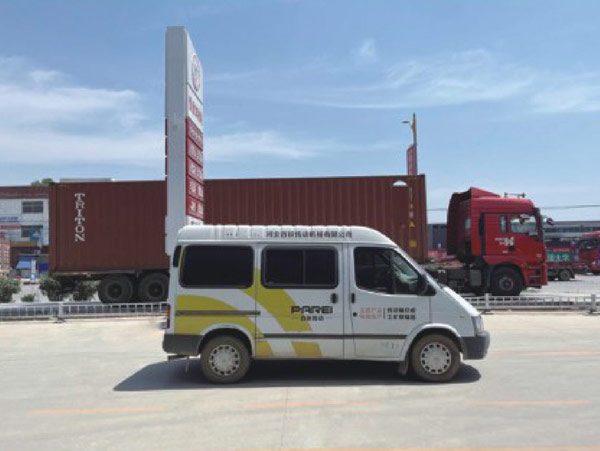
现场与产品照片